液压联合冲剪机设备解析 机械与电气系统的协同设计
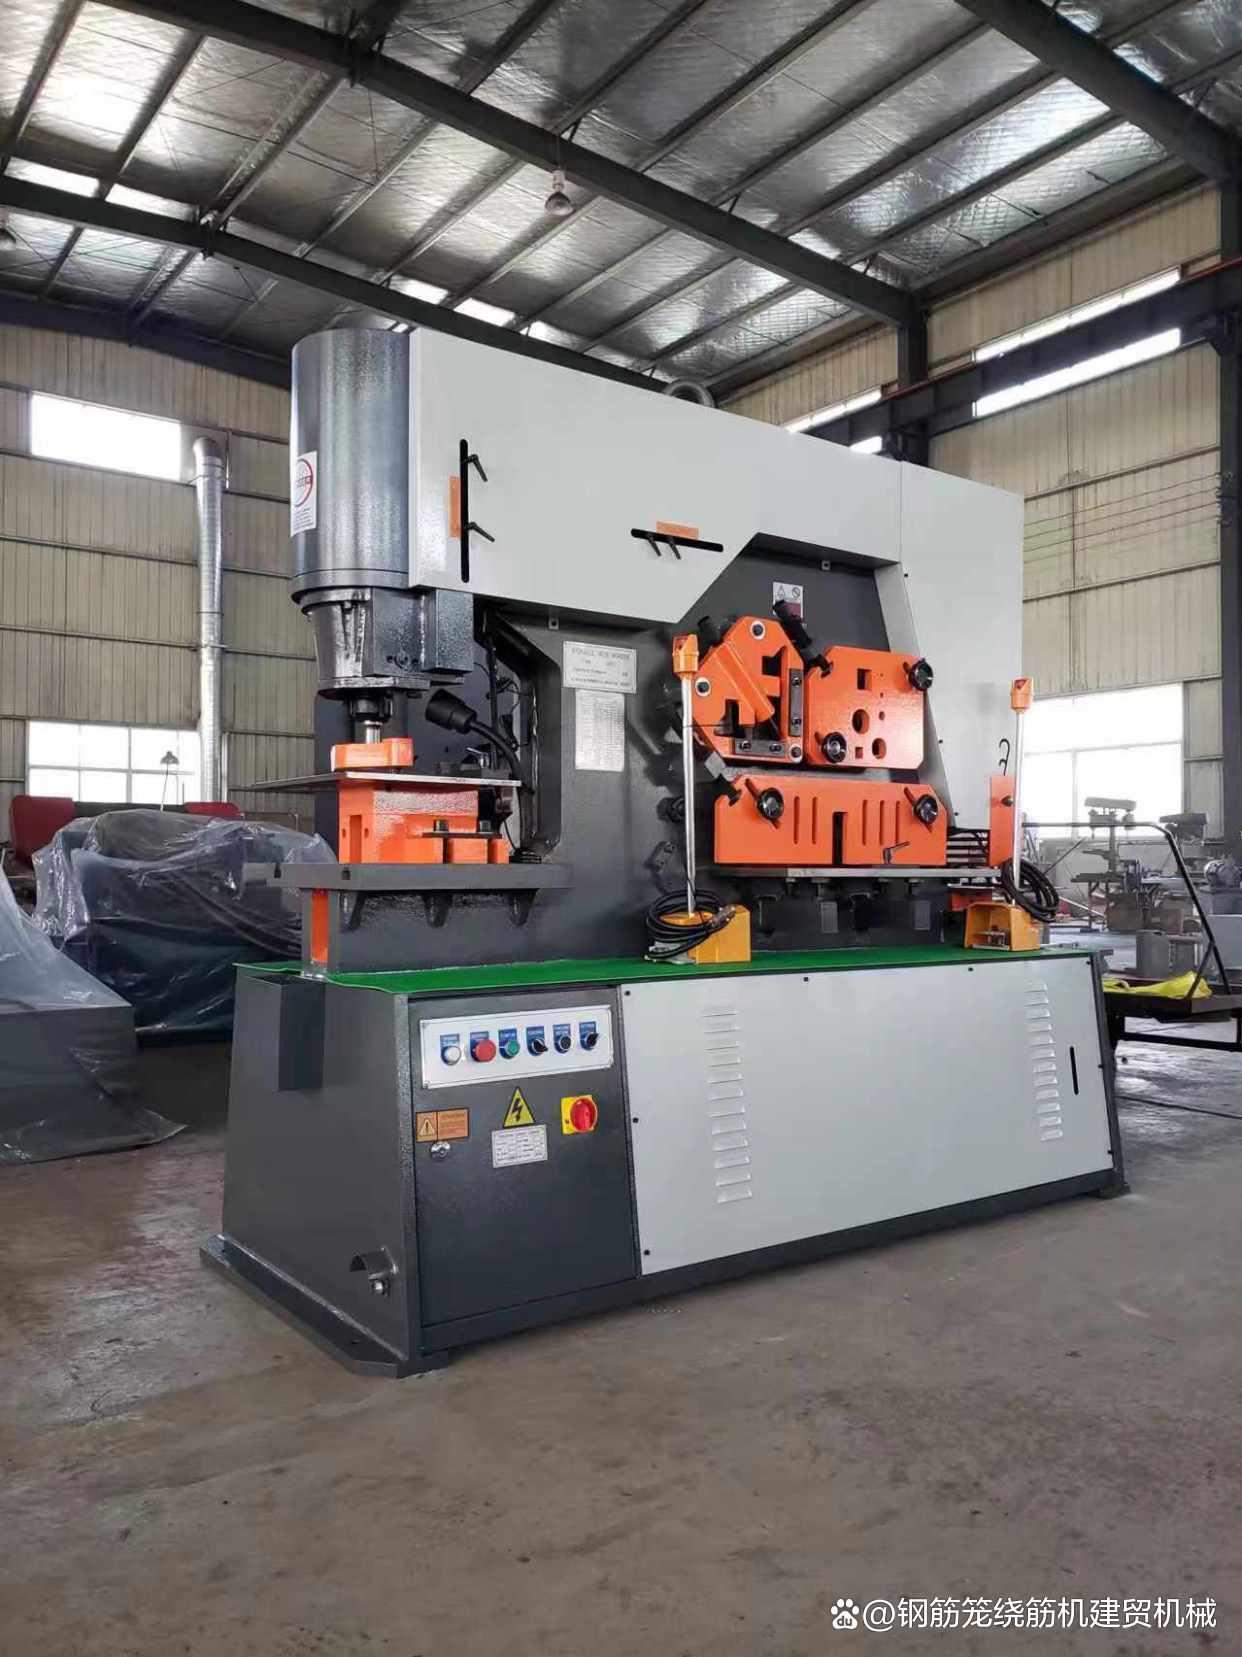
液压联合冲剪机是一种集剪切、冲孔、模剪等多种功能于一体的金属加工设备,广泛应用于钢结构、机械制造、船舶、电力铁塔等行业。其核心优势在于通过液压传动实现多种工序的集成化作业,同时借助机械结构与电气控制系统的协同配合,保证加工精度与操作安全。本文从机械系统和电气系统两个维度对该设备进行解析。
一、整体结构与工作原理
液压联合冲剪机通常由机架、液压动力系统、执行机构(剪切刀架、冲头、模剪工位)、电气控制系统和辅助装置组成。工作时,电动机驱动液压泵输出高压油,经电磁换向阀分配至各执行油缸,推动刀架或冲头完成剪切、冲孔等动作。机械结构负责承载与导向,液压系统提供动力,电气系统实现顺序控制、状态监测与安全联锁,三者构成典型的机电液一体化系统。
二、机械系统解析
1. 机架与承载结构
机架多采用整体铸钢或厚钢板焊接结构,经时效处理消除内应力,以保证在大吨位剪切和冲孔时的刚性与抗变形能力。工作台面设有T型槽或定位孔,便于安装模具和辅助定位装置。
2. 剪切机构
剪切工位一般包括板料剪切和型材剪切(角钢、圆钢、方钢等)。刀架由液压缸驱动,沿导轨做直线运动。上下刀片之间的间隙需根据板厚调整,间隙过大会产生毛刺和塌角,过小则加剧磨损。部分机型配备可调式压料装置,在剪切前压紧工件,防止翘起和位移。
3. 冲孔机构
冲头由独立油缸驱动,沿导向套往复运动。冲头与下模的対中精度直接影响冲孔质量,因此导向套与模座的同轴度要求较高。设备通常配有冲头行程调节和退料装置,以适应不同孔径和板厚的加工需求。
4. 模剪与多工位设计
联合冲剪机的特点是将多个工位集成于同一机架。模剪工位可完成缺口、浮雕等成形加工。多工位布局减少了工件装夹次数,但要求各工位之间留有足够操作空间,并采取防护措施避免相互干涉。
5. 润滑与散热
机械运动副(导轨、导向套、轴承)需定期润滑,部分机型配置集中润滑系统。液压站油箱兼有散热功能,连续作业时需关注油温,必要时加装风冷或水冷却器。
三、电气系统解析
1. 动力与控制回路
电气系统以三相异步电动机为主驱动,通过接触器或软启动器控制液压泵启停。控制回路采用PLC作为核心控制器,接收脚踏开关、操作面板和限位开关信号,按预设逻辑驱动电磁换向阀,实现剪切、冲孔动作的顺序控制与互锁。
2. 操作与安全联锁
操作方式通常包括手动、脚踏和点动模式。安全设计方面,电气系统与防护罩、双手操作按钮、光电保护装置等联锁:当防护罩打开或光电感应到人体进入危险区时,控制回路切断相应电磁阀电源,使执行机构停止或回程。部分设备设置冲头下行到位检测和刀架极限位置开关,防止机械超程。
3. 状态监测与故障诊断
现代机型逐步引入油温传感器、压力继电器和运行计时器,通过指示灯或人机界面显示液压系统压力和油温状态。当油温过高、滤芯堵塞或压力异常时,系统发出报警并限制继续作业,便于维护人员定位故障。
4. 电气防护与接地
由于设备工作环境粉尘较多、振动较大,电控柜需达到相应的防护等级,导线采用穿管或线槽敷设,接头可靠压接。机身必须可靠接地,电动机和电控柜分别设置接地端子,防止漏电事故。
四、机械与电气的协同要点
液压联合冲剪机的性能取决于机械精度与电气控制的匹配。例如,剪切动作要求压料装置先于刀架动作,这一时序由PLC与行程开关配合实现;冲孔退料时机需与冲头回程同步,避免工件卡滞。电气系统的过载保护和缺相保护可防止液压泵在异常工况下损坏,而机械系统的刚性和导向精度又为电气控制的重复定位提供基础。
五、维护与使用建议
日常维护应重点关注:液压油清洁度与油位、刀片和冲头的磨损情况、导轨润滑状态、电气接线端子的紧固程度以及安全联锁装置的有效性。操作人员需经培训后上岗,严禁超规格加工或在防护装置失效状态下作业。
液压联合冲剪机是机械结构与电气控制深度结合的典型设备。理解其机架、刀架、冲头等机械部件的受力与精度要求,以及PLC控制、安全联锁、状态监测等电气功能的设计逻辑,有助于正确使用、维护和排除故障,也有助于在设备选型与改造中做出合理判断。
如若转载,请注明出处:http://www.hebeihongyue.com/product/59.html
更新时间:2026-11-17 17:15:41